تهران، فلکه دوم صادقیه، بلوار آیت الله کاشانی، بعداز خیابان نجف زاده فروتن، پلاک 19، طبقه 3
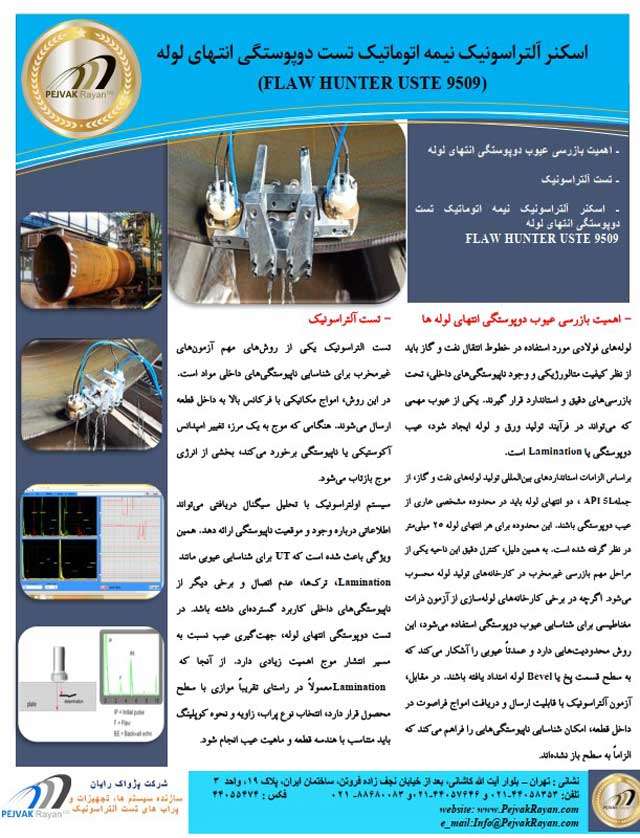
اسکنر FLAW HUNTER USTE 9509، یک اسکنر التراسونیک تست دوپوستگی انتهای لوله است که به صورت نیمه اتوماتیک و با بهرهگیری از دو پراب دوکریستال و طراحی ویژه پرابهلدر، امکان بازرسی سریع و کنترلشده انتهای لولههای فولادی را فراهم میکند. این سیستم تلاش میکند مزایای سرعت و ثبت نتایج در تجهیزات اتوماتیک را با سادگی، وزن پایین، هزینه کمتر و فضای نصب محدود ترکیب کند و به همین دلیل گزینهای کاربردی برای خطوط تولید لوله محسوب میشود.
بر اساس الزامات استانداردهای بینالمللی تولید لولههای نفت و گاز، از جمله API 5L، دو انتهای لوله باید در محدوده مشخصی عاری از عیب دوپوستگی باشند. این محدوده برای هر انتهای لوله ۲۵ میلیمتر در نظر گرفته شده است. به همین دلیل، کنترل دقیق این ناحیه یکی از مراحل مهم بازرسی غیرمخرب در کارخانههای تولید لوله محسوب میشود.
اگرچه در برخی کارخانههای لولهسازی از آزمون ذرات مغناطیسی برای شناسایی عیوب دوپوستگی استفاده میشود، این روش محدودیتهایی دارد و عمدتاً عیوبی را آشکار میکند که به سطح قسمت پخ یا Bevel لوله امتداد یافته باشند. در مقابل، آزمون آلتراسونیک با قابلیت ارسال و دریافت امواج فراصوت در داخل قطعه، امکان شناسایی ناپیوستگیهایی را فراهم میکند که الزاماً به سطح باز نشدهاند.
لولههای فولادی مورد استفاده در خطوط انتقال نفت و گاز باید از نظر کیفیت متالورژیکی و وجود ناپیوستگیهای داخلی، تحت بازرسیهای دقیق و استاندارد قرار گیرند. یکی از عیوب مهمی که میتواند در فرآیند تولید ورق و لوله ایجاد شود، عیب دوپوستگی یا Lamination است.
دوپوستگی یا Lamination یکی از انواع ناپیوستگیهای داخلی در محصولات فولادی است که معمولاً به صورت یک جدایش یا ناحیه پیوسته و نیمهپیوسته در امتداد صفحات یا سطوح تقریباً موازی با سطح محصول شکل میگیرد. منشأ این عیب را میتوان در فرآیند تولید فولاد، ریختهگری، نورد و وجود ناخالصیها یا حفرات داخلی در ماده اولیه جستوجو کرد.
هنگام نورد فولاد، برخی ناپیوستگیهای موجود در شمش یا تختال ممکن است در جهت نورد کشیده شوند. در نتیجه، یک ناحیه جدایشیافته در داخل ورق یا محصول تخت ایجاد میشود که در مراحل بعدی تولید لوله نیز میتواند باقی بماند.
اهمیت Lamination صرفاً به وجود یک بازتاب داخلی محدود نمیشود. در صورتی که این ناپیوستگی در محل نامناسب قرار داشته باشد یا ابعاد آن از حدود پذیرش تعیینشده بیشتر شود، میتواند بر رفتار مکانیکی قطعه، فرآیند شکلدهی، ماشینکاری، اتصال و بهخصوص عملیات جوشکاری اثر بگذارد.
از این رو، شناسایی عیوب دوپوستگی پیش از ورود لوله به مراحل بعدی تولید یا پیش از تحویل محصول، بخش مهمی از کنترل کیفیت لولههای انتقال نفت و گاز است.
انتهای لوله یکی از مهمترین نواحی در فرآیند نصب و اتصال خطوط انتقال محسوب میشود. لولههای قطور انتقال نفت و گاز معمولاً دارای پخ یا Bevel هستند تا هندسه لازم برای عملیات جوشکاری محیطی فراهم شود. بنابراین، سلامت این ناحیه از نظر وجود ناپیوستگیهای داخلی اهمیت ویژهای دارد.
وجود Lamination در محدوده انتهایی میتواند در فرآیند آمادهسازی لبه، ماشینکاری یا جوشکاری مشکلاتی ایجاد کند. علاوه بر آن، اگر عیب داخلی در مجاورت ناحیه اتصال قرار گرفته باشد، ارزیابی صحیح کیفیت اتصال و اطمینان از عملکرد مناسب لوله اهمیت بیشتری پیدا میکند.
بر همین اساس، استانداردها و مشخصات فنی پروژهها معمولاً محدودهای از انتهای لوله را برای کنترل ویژه تعیین میکنند. در سیستم FLAW HUNTER USTE 9509 امکان تست تا ۵۰ میلیمتر از هر انتهای لوله فراهم شده است؛ بنابراین محدوده بازرسی دستگاه فراتر از مقدار ۲۵ میلیمتر ذکرشده برای ناحیه عاری از عیب بوده و پوشش مناسبی برای کنترل انتهای لوله فراهم میکند.
هنگام نورد فولاد، برخی ناپیوستگیهای موجود در شمش یا تختال ممکن است در جهت نورد کشیده شوند. در نتیجه، یک ناحیه جدایشیافته در داخل ورق یا محصول تخت ایجاد میشود که در مراحل بعدی تولید لوله نیز میتواند باقی بماند.
اهمیت Lamination صرفاً به وجود یک بازتاب داخلی محدود نمیشود. در صورتی که این ناپیوستگی در محل نامناسب قرار داشته باشد یا ابعاد آن از حدود پذیرش تعیینشده بیشتر شود، میتواند بر رفتار مکانیکی قطعه، فرآیند شکلدهی، ماشینکاری، اتصال و بهخصوص عملیات جوشکاری اثر بگذارد.
از این رو، شناسایی عیوب دوپوستگی پیش از ورود لوله به مراحل بعدی تولید یا پیش از تحویل محصول، بخش مهمی از کنترل کیفیت لولههای انتقال نفت و گاز است.
آزمون ذرات مغناطیسی یا MT یکی از روشهای شناختهشده بازرسی غیرمخرب برای شناسایی ناپیوستگیهای سطحی و نزدیک به سطح در مواد فرومغناطیس است. این روش در بسیاری از فرآیندهای کنترل کیفیت لولههای فولادی کاربرد دارد و در شرایط مناسب میتواند عیوبی را که به سطح راه پیدا کردهاند، با حساسیت مناسبی آشکار کند.
با این حال، Lamination ذاتاً یک عیب داخلی است و الزاماً به سطح قطعه امتداد پیدا نمیکند. در نتیجه، زمانی که دوپوستگی در عمق ماده باقی مانده باشد و هیچ مسیر مؤثری به سطح نداشته باشد، آزمون ذرات مغناطیسی نمیتواند همان قابلیت آشکارسازی آزمون آلتراسونیک را ارائه دهد.
این محدودیت در قسمت پخ انتهای لوله اهمیت بیشتری پیدا میکند. در روشهای مبتنی بر ذرات مغناطیسی، عمدتاً ناپیوستگیهایی که به سطح Bevel راه پیدا کردهاند قابل شناسایی هستند؛ در حالی که هدف اصلی بازرسی آلتراسونیک، بررسی حجم مشخصی از ماده و شناسایی بازتاب ناشی از ناپیوستگیهای داخلی است.
آزمون التراسونیک یا Ultrasonic Testing (UT) یکی از روشهای مهم آزمونهای غیرمخرب برای شناسایی ناپیوستگیهای داخلی مواد است. در این روش، امواج مکانیکی با فرکانس بالا به داخل قطعه ارسال میشوند. هنگامی که موج به یک مرز، تغییر امپدانس آکوستیکی یا ناپیوستگی برخورد میکند، بخشی از انرژی موج بازتاب میشود.
سیستم اولتراسونیک با تحلیل سیگنال دریافتی میتواند اطلاعاتی درباره وجود و موقعیت ناپیوستگی ارائه دهد. همین ویژگی باعث شده است که UT برای شناسایی عیوبی مانند Lamination، ترکها، عدم اتصال و برخی دیگر از ناپیوستگیهای داخلی کاربرد گستردهای داشته باشد.
در تست دوپوستگی انتهای لوله، جهتگیری عیب نسبت به مسیر انتشار موج اهمیت زیادی دارد. از آنجا که Lamination معمولاً در راستای تقریباً موازی با سطح محصول قرار دارد، انتخاب نوع پراب، زاویه و نحوه کوپلینگ باید متناسب با هندسه قطعه و ماهیت عیب انجام شود.
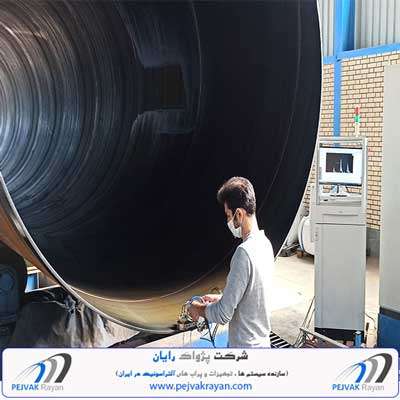
یک اسکنر نیمهاتوماتیک تست دوپوستگی آلتراسونیک انتهای لوله است که برای بازرسی لولههای فولادی مورد استفاده در صنایع نفت، گاز و سایر کاربردهای صنعتی طراحی شده است.
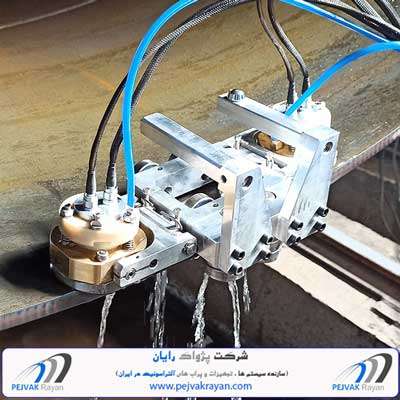
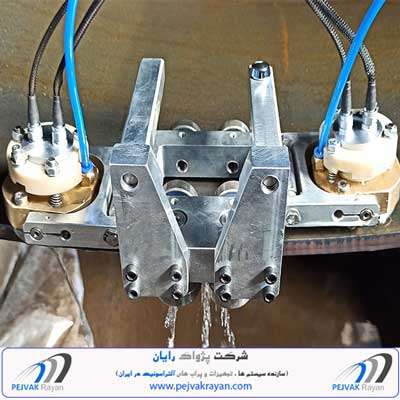
در این سیستم، دو عدد پراب دوکریستال T/R با طول کریستال ۲۸ میلیمتر در یک پرابهلدر ویژه در کنار یکدیگر قرار گرفتهاند. طراحی سیستم به گونهای انجام شده است که ضمن پوشش محدوده موردنظر، امکان حرکت مناسب پراب روی سطح داخلی لوله فراهم شود.
با در نظر گرفتن ۳ میلیمتر ناحیه همپوشانی برای هر پراب، این اسکنر قادر است محدودهای به طول ۵۰ میلیمتر از هر انتهای لوله را تست کند. این ویژگی برای کنترل کیفیت ناحیه انتهایی لوله و اطمینان از عدم وجود Lamination با ابعاد قابلتوجه، اهمیت زیادی دارد.
یکی از بخشهای مهم این دستگاه، طراحی ویژه Probe Holder است. پرابهلدر این سیستم با تکنیک Water Gap طراحی شده است تا از تماس مستقیم پرابها با سطح داخلی لوله جلوگیری شود.
در آزمون آلتراسونیک، کوپلینگ مناسب میان پراب و قطعه برای انتقال مؤثر انرژی صوتی ضروری است. آب یا محیط کوپلنت مناسب میتواند مسیر انتقال امواج فراصوت از پراب به قطعه را فراهم کند. استفاده از Water Gap علاوه بر ایجاد شرایط مناسب برای انتقال صوت، از تماس مستقیم و سایش پرابها با سطح داخلی لوله نیز جلوگیری میکند.
این موضوع از نظر افزایش عمر کاری پراب، کاهش استهلاک تجهیزات و ایجاد شرایط پایدارتر برای اسکن اهمیت دارد. بهخصوص در خطوط تولیدی که تعداد زیادی لوله به صورت متوالی مورد بازرسی قرار میگیرند، کاهش تماس مکانیکی پراب با سطح قطعه میتواند یک مزیت عملیاتی مهم باشد.
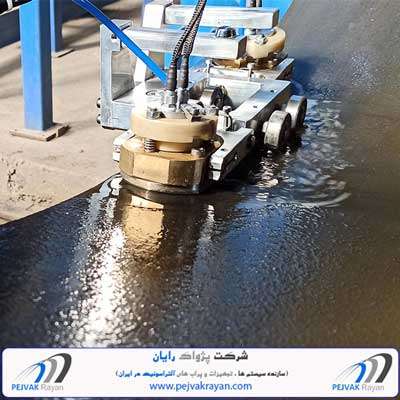
به دلیل وجود پخ در انتهای لوله، تست دوپوستگی توسط این اسکنر از قسمت داخلی لوله انجام میشود. این موضوع از نظر طراحی مکانیکی و نحوه استقرار پراب اهمیت زیادی دارد.
سطح داخلی لوله ممکن است کاملاً یکنواخت نباشد و پستی و بلندیهایی داشته باشد. به همین دلیل، ثابت نگه داشتن فاصله و شرایط تماس پراب با سطح داخلی یکی از عوامل مهم در دستیابی به نتایج پایدار در بازرسی آلتراسونیک است.
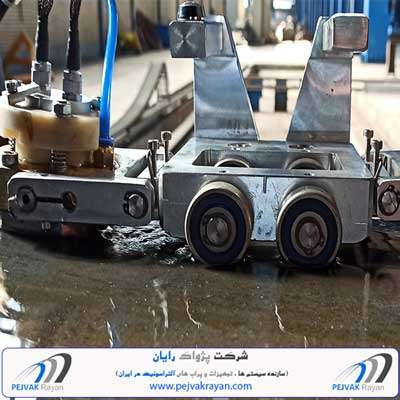
پرابهلدر ویژه FLAW HUNTER USTE 9509 با سیستم تعلیق خاص خود قادر است روی سطح داخلی لوله شناور شود و پستی و بلندیهای سطح را دنبال کند. این قابلیت باعث میشود پرابها بتوانند حرکت کنترلشدهتری داشته باشند و تغییرات هندسی سطح داخلی تأثیر کمتری بر فرآیند اسکن ایجاد کند.
یکی دیگر از ویژگیهای طراحی این اسکنر، وجود Guideهای ویژه در قسمت زیرین دستگاه است. اپراتور با کمک این گایدها میتواند اسکنر را با انتهای لوله مورد آزمایش مماس کرده و موقعیت آن را به شکل کنترلشده حفظ کند.
کنترل موقعیت اسکنر در آزمون انتهای لوله اهمیت زیادی دارد، زیرا محدوده بازرسی باید در محل مشخص و از پیش تعیینشده انجام شود. اگر دستگاه در طول تست موقعیت نامناسبی داشته باشد، احتمال کاهش پوشش بازرسی یا ایجاد نواحی تستنشده وجود خواهد داشت.
طراحی گایدها در USTE 9509 به اپراتور اجازه میدهد کنترل مناسبی بر محدوده تست داشته باشد و فرآیند بازرسی را با سهولت بیشتری انجام دهد.
ساختار دستگاه، دارای وزن کمی است. کاهش وزن در تجهیزات بازرسی دستی و نیمهاتوماتیک یک مزیت مهم محسوب میشود، زیرا اپراتور باید دستگاه را در موقعیت مناسب قرار داده و در طول عملیات اسکن کنترل کند.
وزن پایین همچنین میتواند جابهجایی دستگاه در محیط کارخانه و استفاده از آن برای لولههایی با قطرهای مختلف را آسانتر کند. این ویژگی در کنار طراحی مکانیکی ویژه دستگاه، امکان استفاده عملیاتی از آن را بدون نیاز به یک سازه نصب بزرگ فراهم میکند.
یکی از تفاوتهای مهم میان سیستمهای ساده دستی و تجهیزات مدرن بازرسی، قابلیت ثبت و مستندسازی نتایج است. در بسیاری از فرآیندهای کنترل کیفیت، صرفاً انجام تست کافی نیست و لازم است نتیجه بازرسی برای بررسیهای بعدی، تأیید کیفیت و ارائه به بازرس یا مشتری قابل دسترس باشد.
FLAW HUNTER USTE 9509 قابلیت ثبت و ذخیره کامل نتایج تست در قالب Strip Chart را دارد. این قابلیت امکان مشاهده و مستندسازی دادههای حاصل از اسکن را فراهم میکند.
علاوه بر این، نتایج تست قابلیت ارائه در فرمتهای JPG و PDF را دارند. امکان تولید گزارش در این قالبها برای فرآیندهای کنترل کیفیت و ارائه مستندات به بازرسان اهمیت زیادی دارد و میتواند فرآیند آرشیو اطلاعات و مستندسازی نتایج بازرسی را سادهتر کند.
در کارخانههای لولهسازی، تست دوپوستگی انتهای لوله به روش آلتراسونیک را میتوان به طور کلی با سیستمهای دستی، نیمهاتوماتیک و اتوماتیک انجام داد. هر یک از این روشها مزایا و محدودیتهای خاص خود را دارند.
محدودیتهای روش دستی
در روش دستی، حرکت پراب و کنترل فرآیند اسکن تا حد زیادی به اپراتور وابسته است. این موضوع میتواند باعث کاهش سرعت تست و ایجاد تفاوت در کیفیت اسکن بین اپراتورهای مختلف شود.
از مهمترین معایب روش دستی میتوان به سرعت پایین، کنترل دشوارتر محدوده تست و عدم ذخیره مناسب نتایج بازرسی اشاره کرد. همچنین در تولید انبوه، وابستگی بیشتر فرآیند به مهارت و دقت اپراتور میتواند بر تکرارپذیری نتایج تأثیر بگذارد.
محدودیتهای سیستمهای اتوماتیک
سیستمهای تماماتوماتیک معمولاً قابلیتهای گستردهای در زمینه کنترل حرکت، اسکن، ثبت داده و یکپارچهسازی با خط تولید دارند. با این حال، استفاده از چنین سیستمهایی ممکن است نیازمند سرمایهگذاری قابلتوجه، فضای نصب بیشتر، تجهیزات جانبی و طراحی اختصاصی خط تولید باشد.
برای برخی کارخانههای لولهسازی که به دنبال یک راهکار انعطافپذیرتر هستند، هزینه و فضای موردنیاز سیستمهای تماماتوماتیک میتواند یک محدودیت عملیاتی باشد.
مزایای سیستم نیمه اتوماتیک
اسکنر نیمهاتوماتیک FLAW HUNTER USTE 9509 با هدف قرار گرفتن در فاصله میان این دو راهکار طراحی شده است. این سیستم ضمن حفظ سادگی و انعطافپذیری، امکان انجام تست با سرعت بالا و ثبت کامل نتایج را فراهم میکند.
به این ترتیب، کارخانه میتواند بدون نیاز به نصب یک سیستم اتوماتیک بزرگ و پرهزینه، از مزایایی مانند کنترل محدوده تست، سرعت مناسب و مستندسازی نتایج بهرهمند شود.
FLAW HUNTER USTE 9509 برای تست طیف مشخصی از لولههای فولادی طراحی شده است. مشخصات اصلی لولههای قابل تست با این سیستم به شرح زیر است:
مشخصات لوله های قابل تست با توانایی سیستم FLAW HUNTER USTE 9509 | ||
رديف | نام مشخصه | مقادير |
۱ | قطر لوله ها | ۱۲۰-۸ اینچ |
۲ | ضخامت لوله ها | mm ۴-۵۰ |
۳ | جنس لوله ها | Steel (Grade A – X80) |
۴ | سرعت خطی تست | حداکثر ۲۰ متر بر دقیقه |
۵ | تعداد کانال ها و پرابها | ۲ کانال و ۲ پراب مجزا |
۶ | عیوب قابل شناسایی | عیوب دو پوستگی(Lamination) معادل یک سوراخ FBH Ø 3mm و بزرگتر |
۷ | شرایط لوله ها | دارای پخ انتها (Bevel) |
۸ | محدوده مورد تست | تست انتهای لوله ها به میزان mm ۵۰ هر انتها |
یکی از پارامترهای مهم در ارزیابی یک سیستم آزمون غیرمخرب، سطح حساسیت مورد انتظار برای شناسایی عیب است. در مشخصات FLAW HUNTER USTE 9509، عیوب دوپوستگی معادل یک FBH با قطر ۳ میلیمتر و بزرگتر به عنوان سطح شناسایی تعریف شدهاند.
FBH یا Flat Bottom Hole یک بازتابنده مصنوعی استاندارد است که در بسیاری از فرآیندهای کالیبراسیون و ارزیابی حساسیت تجهیزات آلتراسونیک مورد استفاده قرار میگیرد. استفاده از یک مرجع مشخص مانند FBH Ø3 mm امکان تعریف و کنترل بهتر سطح حساسیت سیستم را فراهم میکند.
البته در ارزیابی واقعی، قابلیت آشکارسازی عیب به عواملی مانند جنس و ضخامت قطعه، فرکانس پراب، شرایط کوپلینگ، زبری و هندسه سطح، جهتگیری ناپیوستگی، تنظیمات دستگاه و روش کالیبراسیون نیز وابسته است. بنابراین، کنترل صحیح شرایط تست و انجام کالیبراسیون مناسب پیش از شروع بازرسی از اهمیت اساسی برخوردار است.
هیچ سیستم آلتراسونیکی صرفاً با نصب پراب و تنظیم اولیه نباید وارد فرآیند تولید شود. برای دستیابی به نتایج قابل اعتماد، سیستم باید با استفاده از نمونه مرجع مناسب کالیبره و حساسیت آن بررسی شود.
در تست Lamination، نمونه مرجع باید تا حد امکان شرایط واقعی محصول و عیب هدف را شبیهسازی کند. ضخامت، جنس فولاد، شکل هندسی، نوع پراب و شرایط کوپلینگ از جمله پارامترهایی هستند که باید در فرآیند تنظیم و کنترل سیستم مورد توجه قرار گیرند.
پایداری سیگنال نیز موضوع مهمی است. تغییر فاصله پراب تا سطح، کاهش کیفیت کوپلینگ یا تغییر موقعیت پراب میتواند دامنه سیگنال را تغییر دهد. به همین دلیل، سیستم مکانیکی USTE 9509 و طراحی Water Gap و سیستم تعلیق پرابهلدر نقش مهمی در ایجاد شرایط پایدار برای بازرسی ایفا میکنند.
این اسکنر میتواند برای کارخانههایی که نیازمند کنترل سریع و مستند انتهای لولههای فولادی هستند، راهکار مناسبی باشد. دامنه قطر قابل تست از ۸ تا ۱۲۰ اینچ، ضخامت ۴ تا ۵۰ میلیمتر و سرعت خطی حداکثر ۲۰ متر بر دقیقه، امکان استفاده از سیستم را در طیف قابلتوجهی از محصولات فراهم میکند.
از سوی دیگر، قابلیت ثبت نتایج و ارائه گزارش در فرمت PDF و JPG باعث میشود فرآیند بازرسی از حالت صرفاً اجرایی خارج شده و به یک فرآیند مستند کنترل کیفیت تبدیل شود.
این موضوع برای پروژههای نفت و گاز اهمیت ویژهای دارد؛ زیرا در چنین پروژههایی سوابق آزمونهای غیرمخرب میتوانند بخشی از مستندات کیفیت محصول و مدارک قابل ارائه به مشتری یا بازرس باشند.
مهمترین ویژگیها و مزایای این اسکنر را میتوان در موارد زیر خلاصه کرد:
– طراحی نیمهاتوماتیک برای تست دوپوستگی انتهای لوله
– استفاده از دو پراب دوکریستال T/R
– طول کریستال ۲۸ میلیمتر برای هر پراب
– پوشش تست تا ۵۰ میلیمتر از هر انتهای لوله
– طراحی پرابهلدر با تکنیک Water Gap
– جلوگیری از تماس مستقیم و سایش پرابها
– قابلیت دنبال کردن پستی و بلندیهای سطح داخلی لوله
– وجود گاید برای کنترل بهتر محدوده تست
– وزن پایین به دلیل استفاده از آلیاژ آلومینیوم
– امکان مهار و کنترل آسان دستگاه
– سرعت خطی تست حداکثر ۲۰ متر بر دقیقه
– قابلیت تست لولههای فولادی Grade A تا X80
– قابلیت تست ضخامتهای ۴ تا ۵۰ میلیمتر
– امکان تست لولههای ۸ تا ۱۲۰ اینچ
– دو کانال و دو پراب مجزا
– شناسایی Lamination معادل FBH Ø3 mm و بزرگتر
– ثبت و ذخیره نتایج در Strip Chart
– امکان تهیه گزارش در فرمت JPG و PDF
– هزینه پایینتر و فضای نصب کمتر نسبت به بسیاری از سیستمهای اتوماتیک
کنترل عیوب دوپوستگی در انتهای لولههای قطور انتقال نفت و گاز، یکی از مراحل مهم تضمین کیفیت این محصولات محسوب میشود. Lamination میتواند یک ناپیوستگی داخلی باشد و به همین دلیل روش بازرسی باید توانایی بررسی حجم ماده و شناسایی عیوبی را داشته باشد که الزاماً به سطح قطعه راه پیدا نکردهاند.
آزمون آلتراسونیک در این زمینه مزیت مهمی نسبت به روشهایی مانند ذرات مغناطیسی دارد، زیرا امکان شناسایی ناپیوستگیهای داخلی را فراهم میکند. با این حال، بهرهگیری مؤثر از UT در خطوط تولید نیازمند تجهیزات مناسب، پراب صحیح، کوپلینگ پایدار، کنترل حرکت و ثبت دقیق نتایج است.
FLAW HUNTER USTE 9509 با ترکیب یک ساختار نیمهاتوماتیک، دو پراب دوکریستال T/R، پرابهلدر مجهز به Water Gap، سیستم تعلیق ویژه و گایدهای کنترلی، برای انجام تست دوپوستگی انتهای لوله از سطح داخلی طراحی شده است. امکان تست تا ۵۰ میلیمتر از هر انتهای لوله، سرعت خطی حداکثر ۲۰ متر بر دقیقه و قابلیت شناسایی عیوب دوپوستگی معادل FBH Ø3 mm و بزرگتر، از مهمترین مشخصات فنی این سیستم به شمار میروند.
در مقایسه با روش دستی، این اسکنر امکان کنترل بهتر فرآیند و ثبت نتایج را فراهم میکند و در مقایسه با سیستمهای تماماتوماتیک، از نظر هزینه، فضای موردنیاز و انعطافپذیری میتواند گزینهای مناسبتر برای بسیاری از خطوط تولید باشد. قابلیت تهیه Strip Chart و گزارشهای JPG و PDF نیز امکان مستندسازی فرآیند بازرسی و ارائه نتایج به بازرسان و مشتریان را فراهم میسازد.
در مجموع، اسکنر نیمه اتوماتیک تست دوپوستگی آلتراسونیک انتهای لوله FLAW HUNTER USTE 9509 یک راهکار تخصصی برای کنترل کیفیت انتهای لولههای فولادی است که با تمرکز بر سرعت تست، پوشش مناسب محدوده بازرسی، کاهش استهلاک پراب، سهولت کاربری و مستندسازی نتایج، میتواند در فرآیند کنترل غیرمخرب کارخانههای تولید لوله مورد استفاده قرار گیرد.
برای اطلاع از قیمت و خرید، درخواست خود را به ایمیل info@pejvakrayan.com ارسال بفرمایید و یا با شماره های ۴۴۰۵۸۳۵۳-۰۲۱ و ۴۴۰۵۷۶۴۶-۰۲۱و ۸۸۶۸۰۰۸۳- ۰۲۱ تماس حاصل نمایید.کارشناسان ما در اسرع وقت پاسخگوی شما هستند.